Calibración interna de los equipos de medida: qué es, requisitos y procedimiento

14/12/2025
Tabla de contenido
- ¿Qué es la calibración interna de equipos de medida?
- Calibración interna o externa: ¿cuándo compensa cada una?
- ¿Qué equipos de laboratorio se pueden calibrar internamente?
- Requisitos de la norma: ISO 9001, ISO/IEC 17025 y ENAC
- Procedimiento de calibración interna paso a paso
- Calibración y verificación: no son lo mismo
- Errores frecuentes en la calibración interna
- ¿Qué mostrar en una auditoría?
- Conclusión
Si nuestro laboratorio compra sus equipos de las mejores marcas, mantiene un riguroso sistema de mantenimiento e incluso utiliza controles de calidad periódicos para asegurar la calidad de los resultados obtenidos, aún nos falta una pieza: saber con datos cómo mide cada equipo. Esa es la función de la calibración. Y cuando el número de instrumentos es elevado, la calibración interna de equipos de medida se convierte en una opción muy interesante para reducir costes y tiempos sin renunciar a la trazabilidad.
En este artículo explicamos qué es la calibración interna, cuándo compensa frente a la externa, qué exigen la ISO 9001 y la ISO/IEC 17025, y cómo diseñar un procedimiento de calibración interna paso a paso.
¿Qué es la calibración interna de equipos de medida?
La calibración interna es la calibración que realiza el propio laboratorio o empresa, con su personal y sus propios patrones, en lugar de enviar el equipo a un laboratorio de calibración externo. El resultado es el mismo que el de cualquier calibración: conocer la corrección (o error) del equipo y la incertidumbre de medida asociada, con trazabilidad metrológica hasta los patrones nacionales o internacionales.
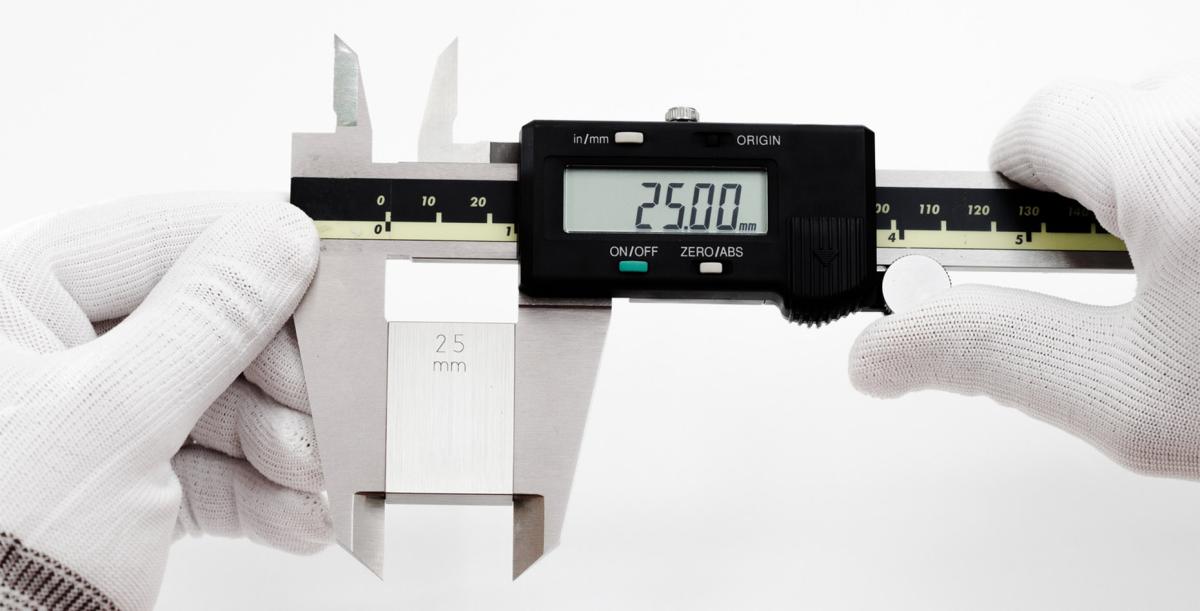
De forma simplificada, la calibración de un equipo es la comparación de sus medidas con las de un patrón. Tomamos como referencia el valor que aporta un patrón (por ejemplo, otro instrumento más exacto y calibrado) y estudiamos la diferencia con los resultados que emite nuestro equipo. Cuanto más similares sean los valores, más exacto es el equipo y mayor calidad tienen sus medidas. Gracias a la calibración conocemos en profundidad los resultados que se emiten y somos capaces de actuar en consecuencia.
¿Por qué es necesario calibrar los equipos?
Hay muchos factores que pueden afectar a las medidas: el desgaste, la deriva con el tiempo, los golpes, las condiciones ambientales o un uso incorrecto pueden provocar el desajuste del equipo de medida sin que nadie lo perciba. Por eso es necesario saber cómo funcionan los equipos durante el uso rutinario en el laboratorio. Solo así cualquier alteración o desviación puede ser detectada, estudiada y, si fuera necesario, corregida antes de que afecte a los resultados de medida que se entregan al cliente.
Calibración interna o externa: ¿cuándo compensa cada una?
No hay duda de la importancia de calibrar los instrumentos, pero contratar un servicio externo puede suponer un gasto importante, además del problema añadido de no disponer del equipo durante un periodo más o menos largo si se envía fuera. La calibración interna resuelve ambos problemas, aunque exige una inversión previa en patrones, procedimientos y formación.
| Criterio | Calibración interna | Calibración externa |
|---|---|---|
| Coste por calibración | Bajo una vez amortizados patrones y formación | Alto, se repite en cada ciclo |
| Disponibilidad del equipo | El equipo no sale del laboratorio | El equipo queda inmovilizado durante días o semanas |
| Condiciones de calibración | Las de uso real del equipo | Las del laboratorio externo |
| Inversión inicial | Patrones calibrados, procedimientos y personal formado | Ninguna |
| Trazabilidad | A través de los patrones propios, calibrados externamente. | La aporta el laboratorio de calibración. |
| Carga documental | Procedimiento, registros e incertidumbre a cargo del laboratorio | Certificado de calibración del proveedor |
Como regla práctica, la calibración interna compensa cuando el laboratorio tiene muchos equipos de la misma magnitud (por ejemplo, decenas de termómetros o pipetas), cuando los equipos son críticos y no pueden estar parados, o cuando las condiciones de uso son difíciles de reproducir fuera. En cambio, los patrones de referencia, los equipos de alta exactitud y las magnitudes en las que el laboratorio no tiene competencia deben seguir calibrándose fuera, idealmente en laboratorios de calibración acreditados por ENAC (Entidad Nacional de Acreditación) o por un Instituto Nacional de Metrología.
¿Qué equipos de laboratorio se pueden calibrar internamente?
Los laboratorios pueden calibrar de forma interna la mayoría de sus equipos si disponen de patrones calibrados y adecuados y saben recopilar, organizar y estudiar estadísticamente los datos obtenidos. Entre los instrumentos que necesitan ser calibrados y que habitualmente se calibran en casa están:
- Estufas e incubadores, con sondas patrón de temperatura (PT100).
- Frigoríficos y congeladores.
- Termómetros, por comparación con termómetros patrón.
- Centrífugas, calibrando su velocidad de giro con un tacómetro.
- Material volumétrico y micropipetas, por método gravimétrico.
- Balanzas, con pesas patrón calibradas.
Además, al calibrar internamente, el estudio del funcionamiento se realiza en las mismas condiciones de su uso habitual, de modo que se estudian las fuentes de variabilidad que de rutina afectan a los resultados. De hecho, muchos laboratorios realizan gran parte de sus calibraciones con sus propios patrones, calibrados externamente por un laboratorio acreditado por ENAC. Disponer de esta información permite emitir nuestros propios certificados de calibración internos, conocer el funcionamiento de los instrumentos y estudiar la precisión de las medidas, el sesgo asociado y la incertidumbre de los resultados.

Requisitos de la norma: ISO 9001, ISO/IEC 17025 y ENAC
La calibración interna es perfectamente válida en un sistema de gestión, siempre que se haga con el mismo rigor que una calibración externa. Esto es lo que exige cada referencia:
- ISO 9001. En el apartado de recursos de seguimiento y medición (7.1.5 en la edición de 2015), la norma exige que, cuando la trazabilidad de las mediciones sea un requisito, los equipos se calibren o verifiquen, o ambas cosas, a intervalos especificados o antes de su uso, frente a patrones trazables a patrones internacionales o nacionales. No obliga a que la calibración sea externa. Conviene tener en cuenta que en septiembre de 2026 se ha publicado la nueva ISO 9001:2026, con un periodo de transición para las organizaciones certificadas.
- ISO/IEC 17025:2017. Exige un programa de calibración de los equipos que influyen en la validez de los resultados (6.4), asegurar la trazabilidad metrológica (6.5) y validar los métodos de calibración propios (7.2.2). Además, indica expresamente que un laboratorio que realiza calibraciones, incluidas las de sus propios equipos, debe evaluar la incertidumbre de medida de todas ellas (7.6.2). Calcular la incertidumbre es, por tanto, un requisito de la norma también para las calibraciones internas.
- ENAC. Su política de trazabilidad metrológica (nota técnica NT-74, alineada con la política ILAC P10) permite a los laboratorios acreditados desarrollar mediante calibración interna la parte de la cadena de trazabilidad que está bajo su responsabilidad, cumpliendo en todo momento los apartados aplicables de la ISO/IEC 17025. Solo considera interna la calibración que se ejecuta dentro de la propia entidad legal acreditada. Para los patrones y equipos que no se calibran internamente, exige certificados con marca de acreditación de ENAC (o de organismos con los que tenga acuerdo de reconocimiento, como EA o ILAC) o de institutos nacionales de metrología con capacidades de medida reconocidas. Además, la guía G-ENAC-25 incorpora la evaluación de riesgos y la participación en intercomparaciones de las calibraciones internas relevantes.
Si el laboratorio está acreditado, conviene revisar también los requisitos de la ISO 17025 relacionados con equipos y trazabilidad.
Procedimiento de calibración interna paso a paso
Si el número de instrumentos que se emplean en los métodos de ensayo es elevado, y teniendo en cuenta que deben calibrarse periódicamente con patrones trazables, puede ser una buena opción que la calibración la realice personal formado del propio laboratorio. Una vez claro el porqué, vamos con el cómo.
1. Definir el programa de calibración y verificación
En primer lugar, hay que disponer de un programa de calibración y verificación que identifique los equipos que pueden afectar de forma significativa a los resultados, cuáles se calibrarán internamente y cuáles fuera, qué patrones se emplearán y con qué intervalos de calibración.
2. Seleccionar y mantener los patrones de medida
La adquisición de patrones de medida para calibrar internamente los equipos de trabajo debe hacerse con criterio. La calidad metrológica necesaria del patrón está directamente relacionada con las tolerancias y el error máximo permitido (EMP) de los instrumentos a calibrar. Cuanto mayor es la exactitud del patrón, más elevado es su coste, así que el laboratorio debe establecer un criterio que le permita garantizar sus medidas con el menor gasto posible. Los patrones, a su vez, deben calibrarse externamente y conservarse en condiciones controladas.
3. Documentar y validar el procedimiento
Cada tipo de equipo necesita un procedimiento de calibración escrito: magnitud y puntos de calibración, número de lecturas, condiciones ambientales, patrón utilizado, modelo de cálculo y criterio de aceptación. En un laboratorio acreditado, además, el procedimiento debe estar validado. Si se parte de cero, contar con procedimientos de calibración ya desarrollados y adaptados a ISO 9001 o ISO 17025 ahorra mucho tiempo de redacción y validación.
4. Tomar los datos y hacer los cálculos de calibración
Una vez disponemos de los patrones, hay que saber utilizarlos. No nos referimos al manejo de los equipos patrón, sino al diseño, la realización y los cálculos de calibración necesarios para conocer las características metrológicas del sistema de medida. Si los datos no se obtienen de forma adecuada, los resultados de la calibración no darán información real sobre el funcionamiento del equipo. En esta fase se calculan la corrección (o error) y la incertidumbre, siguiendo guías como la GUM o la EA-4/02 para el cálculo de incertidumbres en calibración.

5. Decidir la aptitud del equipo
No basta con realizar una calibración y sus cálculos: hay que interpretar el resultado y confirmar (o rechazar) la idoneidad del equipo según las especificaciones del método de ensayo.
Ejemplo ilustrativo. Un laboratorio calibra el termómetro de una estufa que trabaja a 37 °C con un error máximo permitido de ±0,5 °C. Con una sonda patrón calibrada, obtiene un error de +0,3 °C y una incertidumbre expandida de 0,15 °C. Aplicando un criterio conservador (error + incertidumbre ≤ EMP), 0,3 + 0,15 = 0,45 °C, que está dentro de los ±0,5 °C: el equipo es apto, aplicando la corrección de −0,3 °C en sus lecturas. Si el resultado hubiera superado el EMP, el equipo tendría que ajustarse, repararse o limitarse su uso.
6. Registrar el resultado y etiquetar el equipo
El proceso de calibración termina con un registro o certificado de calibración interno (equipo, patrón, condiciones, resultados, incertidumbre, decisión y firma del responsable) y con la identificación del estado de calibración en el propio equipo. Estos registros son la evidencia que pedirá el auditor.
Por supuesto, todo este proceso solo puede llevarlo a cabo personal formado y cualificado. Cualquier laboratorio puede establecer procedimientos de calibración interna para gran parte de sus instrumentos, pero para ello debe disponer del equipamiento, los procedimientos y los conocimientos necesarios.
Forma a tu equipo para calibrar internamente con garantías
Tus técnicos aprenderán a diseñar métodos de calibración interna eficientes, fijar criterios de aceptación, interpretar certificados de calibración y relacionar la incertidumbre con las tolerancias para superar auditorías internas y externas.
Desde 397,50 € por alumno · bonificable hasta el 100% por FUNDAE · hasta un 25% de descuento por grupos
Ver el curso de Calibración y Verificación de Equipos Modalidad In Company adaptada a tu laboratorio · TCM gestiona la bonificación FUNDAECalibración y verificación: no son lo mismo
Es habitual confundir ambos conceptos. La calibración establece la relación entre los valores del equipo y los del patrón, con su incertidumbre. La verificación de un equipo comprueba si cumple unos requisitos especificados, por ejemplo un EMP, sin necesariamente cuantificar su incertidumbre. Muchos laboratorios combinan calibraciones internas periódicas de sus instrumentos de medida con una verificación interna más sencilla entre calibraciones (por ejemplo, un punto de control frente al patrón) para detectar desviaciones a tiempo. Lo explicamos en detalle en el artículo sobre la diferencia entre calibración y verificación.
Errores frecuentes en la calibración interna
- Usar un patrón sin certificado vigente o con una incertidumbre insuficiente para la tolerancia del equipo: la calibración pierde toda su validez.
- No calcular la incertidumbre de medida, sobre todo en laboratorios acreditados, donde es un requisito explícito.
- Calibrar sin procedimiento escrito o con un procedimiento no validado.
- No definir un criterio de aceptación antes de calibrar y decidir la aptitud "a ojo".
- Personal sin formación específica en metrología, que obtiene datos pero no sabe interpretarlos.
- Olvidar las condiciones ambientales o no registrarlas.
- Tratar todos los instrumentos de medida por igual, sin priorizar los que son críticos para los resultados.
- Dar por bueno un equipo solo porque está calibrado: un equipo puede estar calibrado y no ser apto para el uso.
¿Qué mostrar en una auditoría?
Para demostrar el control de equipos en una auditoría interna, de certificación o de acreditación, conviene tener a mano el inventario de equipos con su estado de calibración, el programa o plan de calibración, los procedimientos de calibración interna, los certificados de calibración externos de los patrones, los registros de cada calibración interna con su incertidumbre y decisión de aptitud, y las evidencias de formación del personal que la realiza. En definitiva, todo lo que demuestre que el proceso de calibración o verificación está bajo control.
Conclusión
La calibración interna permite a laboratorios y empresas industriales controlar sus equipos de medida con menos coste y sin inmovilizarlos, y con un conocimiento mucho más profundo de cómo miden en condiciones reales. A cambio, exige patrones trazables, procedimientos documentados, cálculo de incertidumbre y personal formado.
¿Necesitas un sistema sólido de medición para tu organización? En TCM te ayudamos a diseñar, implantar y optimizar tu sistema de metrología y calibración, garantizando trazabilidad, calidad de los resultados y cumplimiento con los requisitos normativos. Puedes consultar nuestro Servicio de Consultoría en Metrología y Calibración, dirigido tanto a laboratorios como a empresas industriales de cualquier sector.