Diferencias entre VDA 5 y MSA: ¿cuál necesitas en tu empresa?
16/10/2026
Tabla de contenido
En la industria de la automoción, una medición incorrecta
puede tener consecuencias que van mucho más allá de un dato erróneo. Puede
provocar decisiones equivocadas sobre la conformidad de una pieza, generar
rechazos innecesarios, ocultar desviaciones del proceso o comprometer la
calidad del producto final.
Por eso, comprobar que un equipo mide correctamente no
siempre es suficiente. También es necesario evaluar si el proceso de medición
es adecuado para el uso previsto y si sus resultados permiten tomar decisiones
fiables.
En este contexto, VDA 5 y MSA son dos referencias
fundamentales para evaluar los sistemas y procesos de medición en la industria.
Aunque ambas persiguen mejorar la fiabilidad de los resultados, no tienen
exactamente el mismo enfoque ni responden a las mismas preguntas.
En este artículo analizamos sus principales diferencias y ofrecemos criterios prácticos para elegir la metodología más adecuada según las necesidades de tu empresa.
¿Qué es VDA 5?
VDA5 es una publicación técnica de la Asociación Alemana de la Industria del
Automóvil, conocida como VDA (Verband der deutschen Automobilindustrie),
centrada en los procesos de medición e inspección, su capacidad, planificación
y gestión.
Su objetivo es determinar si un proceso de medición es
adecuado para evaluar una característica concreta de un producto o proceso.
Para ello, presta especial atención a las fuentes de variabilidad y a la
incertidumbre de medida, relacionándolas con las tolerancias y con los
requisitos de la característica que se desea controlar.
A diferencia de una evaluación limitada al instrumento, VDA
5 permite adoptar una perspectiva más amplia del proceso de medición. En
función de la aplicación, pueden considerarse elementos como el equipo, el
método de medición, las condiciones ambientales, el procedimiento de trabajo y
la influencia del personal.
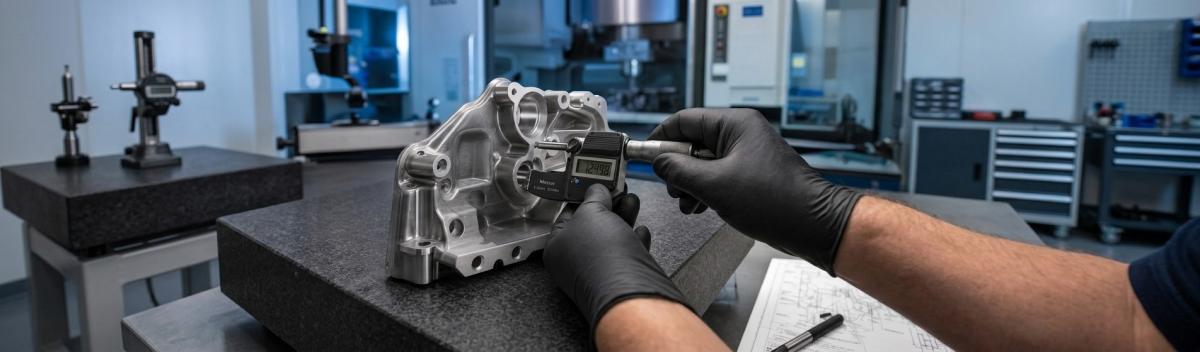
Por ejemplo, una empresa puede disponer de un micrómetro
correctamente calibrado y, sin embargo, obtener resultados que no sean
suficientemente fiables para controlar una tolerancia muy estrecha. La técnica
de medición, las condiciones de uso o la propia incertidumbre pueden limitar la
capacidad del proceso de inspección.
VDA 5 ayuda a evaluar si el proceso de medición e
inspección es suficientemente capaz para el propósito previsto, teniendo en
cuenta el riesgo asociado a las decisiones de conformidad.
¿Qué es MSA?
MSA
son las siglas de Measurement Systems Analysis, o análisis de sistemas
de medición. Es una metodología utilizada para evaluar la calidad de los datos
obtenidos durante la fabricación y determinar en qué medida la variación
observada procede del sistema de medición.
En el sector de la automoción, MSA se asocia habitualmente
al manual de referencia de AIAG y forma parte de las herramientas de calidad
conocidas como Core Tools.
Su aplicación permite estudiar distintas fuentes de
variación, como la repetibilidad, la reproducibilidad, el sesgo, la linealidad
y la estabilidad, según el tipo de análisis y las características del sistema
evaluado.
Uno de los estudios más conocidos es el análisis R&R,
que examina la repetibilidad y la reproducibilidad. La repetibilidad se
relaciona con la variación obtenida cuando se repiten las mediciones bajo
condiciones similares; la reproducibilidad permite evaluar las diferencias
asociadas a cambios en las condiciones de medición, como el operador.
Por ejemplo, si varios operarios miden una misma
característica con el mismo instrumento y obtienen resultados diferentes, un
estudio MSA puede ayudar a identificar si la variación del sistema es aceptable
o si es necesario mejorar el método, la formación o las condiciones de
medición.
En definitiva, MSA permite analizar estadísticamente el
comportamiento del sistema de medición y determinar si la variación que
introduce es aceptable para el uso previsto.
Diferencias entre VDA 5 y MSA
Aunque ambas metodologías están relacionadas con la fiabilidad de las mediciones, existen diferencias importantes en su planteamiento, sus herramientas y el tipo de información que proporcionan.
1. El objetivo de cada metodología
La principal diferencia entre VDA 5 y MSA está en el enfoque
de la evaluación.
VDA 5 se orienta a determinar la capacidad del proceso de
medición e inspección, considerando la incertidumbre y su relación con los
requisitos de la característica que se mide.
MSA, por su parte, se centra en analizar el sistema de
medición y cuantificar las fuentes de variación que pueden afectar a los
resultados. Su finalidad es comprobar si el sistema proporciona datos
suficientemente fiables para tomar decisiones sobre la calidad del producto y
del proceso.
2. La incertidumbre de medida y la variación
La incertidumbre de medida ocupa un lugar central en el enfoque de VDA 5. La
evaluación busca conocer cómo afecta al resultado de medición y si resulta
compatible con las tolerancias y con los requisitos de inspección.
En MSA, especialmente en los estudios R&R, el análisis
se centra en cuantificar la variación asociada al sistema de medición y
compararla con criterios de aceptación definidos para la aplicación.
Ambos enfoques ayudan a comprender la fiabilidad de los
resultados, pero no deben considerarse equivalentes: la incertidumbre de medida
y la variación estadística del sistema son conceptos relacionados, aunque no
idénticos.
3. Las herramientas de análisis
MSA utiliza herramientas estadísticas para evaluar
diferentes características del sistema de medición. Entre las más habituales se
encuentran los estudios de repetibilidad y reproducibilidad, el análisis del
sesgo, la linealidad y la estabilidad. Para datos por atributos, pueden
utilizarse estudios de concordancia entre evaluadores.
VDA 5 emplea un enfoque basado en la evaluación del proceso
de medición e inspección, con especial atención a las contribuciones relevantes
a la incertidumbre y a la adecuación del proceso respecto a las tolerancias y
al objetivo de inspección.
La elección de las herramientas concretas depende de la
característica medida, del método de inspección y de los requisitos aplicables.
4. El alcance de la evaluación
MSA permite profundizar en el comportamiento estadístico del
sistema de medición, por ejemplo, para conocer cuánto influye la variación del
equipo y de los operadores en los resultados.
VDA 5 aborda la capacidad del proceso de medición e
inspección desde una perspectiva que relaciona su desempeño con la tarea de
medición y con los requisitos que debe cumplir.
Por eso, una calibración satisfactoria o un resultado
R&R aceptable no demuestran por sí solos que cualquier proceso de medición
sea adecuado para todas las características y tolerancias. La evaluación debe
realizarse en el contexto de su aplicación real.
Tabla comparativa: VDA 5 frente a MSA
|
Aspecto |
VDA 5 |
MSA |
|
Objetivo principal |
Evaluar la capacidad del proceso de medición e inspección |
Analizar la variación y el comportamiento del sistema de
medición |
|
Enfoque destacado |
Incertidumbre de medida y adecuación a la tarea de
inspección |
Variación estadística del sistema de medición |
|
Herramientas habituales |
Evaluación de contribuciones a la incertidumbre y
capacidad del proceso |
R&R, sesgo, linealidad, estabilidad y estudios por
atributos |
|
Aplicación |
Planificación, evaluación y gestión de procesos de
medición e inspección |
Validación y mejora de sistemas de medición y de la
calidad de los datos |
|
Pregunta clave |
¿Es adecuado este proceso de medición para la
característica y la tolerancia que debo controlar? |
¿Cuánta variación introduce mi sistema de medición, es
aceptable? |
Las diferencias de la tabla son orientativas y resumen los
enfoques característicos de ambas referencias. La aplicación concreta debe
ajustarse a la edición utilizada, al tipo de medición y a los requisitos del
cliente.
¿Cuándo necesitas VDA 5 en tu empresa?
VDA 5 resulta especialmente interesante cuando necesitas
justificar técnicamente que un proceso de medición o inspección es adecuado
para controlar una característica determinada.
Puede ser una buena opción cuando trabajas con tolerancias
estrechas, características críticas o procesos en los que la incertidumbre de
medida puede influir de forma importante en la decisión de aceptación o
rechazo.
También es útil durante la planificación de nuevos procesos
de fabricación, la selección de métodos de inspección o la revisión de procesos
de medición existentes. En estas situaciones, evaluar la capacidad del proceso
ayuda a detectar limitaciones antes de que se traduzcan en problemas de
calidad.
Por ejemplo, si una empresa debe inspeccionar una dimensión
con una tolerancia muy exigente, no basta con elegir un instrumento cuya
resolución parezca suficiente. Es necesario analizar si el proceso de medición
completo ofrece resultados adecuados para esa tolerancia y para la regla de
decisión aplicada.
¿Cuándo necesitas MSA?
MSA es especialmente relevante cuando necesitas demostrar
que los datos utilizados para controlar la producción son fiables y que la
variación del sistema de medición no compromete las conclusiones obtenidas.
Es habitual aplicarlo en estudios de repetibilidad y
reproducibilidad, en la evaluación de sistemas utilizados para controlar
características de producto y en la investigación de problemas relacionados con
la variabilidad de los resultados.
También es una herramienta importante para las empresas que
trabajan con los requisitos de calidad de la automoción y deben aplicar las
herramientas estadísticas solicitadas por sus clientes.
Imagina que dos operarios miden una misma pieza y obtienen
valores diferentes. Antes de concluir que existe un problema de fabricación,
conviene determinar si esas diferencias proceden realmente del producto o si
están relacionadas con el sistema de medición.
Un estudio MSA puede ayudar a separar ambas contribuciones y
orientar las acciones de mejora.
¿Se pueden utilizar VDA 5 y MSA conjuntamente?
Sí. De hecho, VDA 5 y MSA pueden complementarse cuando la
empresa necesita evaluar tanto el comportamiento estadístico del sistema como
la capacidad del proceso de medición para una aplicación concreta.
MSA aporta información sobre la variación del sistema y
ayuda a identificar posibles problemas de repetibilidad, reproducibilidad u
otras características del proceso de medición.
VDA 5 permite abordar la evaluación de la capacidad del
proceso de medición e inspección considerando la incertidumbre y su adecuación
a los requisitos de la tarea.
Utilizar ambas metodologías puede ofrecer una visión más
completa, siempre que se definan correctamente el objetivo de cada estudio, las
condiciones de medición y los criterios de aceptación. No significa que sea
obligatorio aplicar las dos en todos los casos ni que un estudio sustituya
automáticamente al otro.
La decisión debe partir de las exigencias del cliente, las
características del proceso, los riesgos asociados a la medición y los
criterios técnicos aplicables.
Conclusión: VDA 5 y MSA, dos enfoques complementarios
para medir mejor (H2)
La elección entre VDA 5 y MSA no debería basarse únicamente
en cuál es más conocida o cuál se utiliza habitualmente en la empresa. Lo
importante es identificar qué necesitas evaluar y qué requisitos debe cumplir
el proceso de medición.
MSA ayuda a comprender y cuantificar la variación del
sistema de medición, mientras que VDA 5 se centra en la capacidad del proceso
de medición e inspección y en su adecuación a la tarea prevista, considerando
la incertidumbre.
En determinados entornos industriales, utilizar ambas
metodologías de manera complementaria puede ayudar a mejorar la calidad de los
datos, reducir decisiones incorrectas y reforzar la confianza en los resultados
de inspección.
En Técnicas de Control Metrológico, la formación especializada en metrología, análisis de sistemas
de medición y herramientas de calidad permite a los profesionales adquirir los
conocimientos necesarios para seleccionar y aplicar correctamente estas
metodologías en su entorno de trabajo.
Porque medir no consiste únicamente en obtener un valor:
consiste en disponer de resultados fiables para tomar decisiones de calidad.