Incertidumbre asociada al uso del equipo, no solo a la calibración
22/10/2026
Tabla de contenido
- ¿Por qué la incertidumbre de medida va más allá de la calibración?
- ¿Qué diferencia hay entre la incertidumbre de calibración y la incertidumbre de uso?
- Factores que influyen en la incertidumbre durante el uso del equipo
- Cómo evaluar la incertidumbre real de una medición
- Ejemplo práctico: un micrómetro calibrado que se utiliza en producción
- Relación entre la incertidumbre de uso, la calibración y la gestión metrológica
- Buenas prácticas para reducir la incertidumbre durante el uso
- Conclusión: medir bien exige algo más que calibrar
¿Por qué la incertidumbre de medida va más allá de la calibración?
Cuando una empresa calibra un instrumento de medida, obtiene información fundamental sobre su
comportamiento metrológico. El certificado de calibración permite conocer los
resultados obtenidos durante la calibración, los errores o correcciones
identificados y la incertidumbre asociada a esos resultados, entre otros datos
relevantes.
Sin embargo, hay una cuestión que a menudo pasa
desapercibida: ¿la incertidumbre indicada en el certificado representa
realmente la incertidumbre de las mediciones que se realizan en el proceso
productivo?
La respuesta es que no necesariamente.
La calibración se lleva a cabo bajo unas condiciones
determinadas, con unos procedimientos específicos y utilizando patrones de
referencia adecuados. En cambio, cuando el instrumento se utiliza en una
fábrica, un laboratorio o una instalación industrial, intervienen otros
factores que pueden afectar al resultado final.
La temperatura ambiental, la resolución del equipo, la
habilidad del operario, el método de medición, la estabilidad del instrumento o
las características de la pieza medida son algunos ejemplos.
Por eso, para evaluar correctamente la fiabilidad de una
medición, no basta con conocer la incertidumbre declarada en el certificado de
calibración. Es necesario considerar también las condiciones reales de uso y
determinar qué otras fuentes de incertidumbre intervienen en el proceso.
¿Qué diferencia hay entre la incertidumbre de calibración y la incertidumbre de uso?
Aunque están relacionadas, la incertidumbre asociada a la
calibración y la incertidumbre asociada al uso del equipo no son conceptos
equivalentes.
La incertidumbre de calibración expresa el error
asociado a los resultados obtenidos durante la calibración, de acuerdo con las
condiciones, el procedimiento y el método empleados. Su valor depende de
factores como los patrones utilizados, el método de calibración, las
condiciones ambientales y la repetibilidad del proceso.
Por su parte, la incertidumbre de uso hace referencia
a las contribuciones de incertidumbre que intervienen cuando el instrumento se
utiliza para realizar una medición concreta. Estas contribuciones pueden
incluir las condiciones ambientales reales, la repetibilidad de las lecturas,
la influencia del operario, el método aplicado y la interacción entre el
instrumento y el objeto medido.
Conviene precisar que la incertidumbre de uso no es siempre
un valor fijo asociado al equipo. Depende del proceso de medición y de la
aplicación concreta. Un mismo instrumento puede ofrecer resultados adecuados en
unas condiciones y no ser suficientemente fiable en otras.
Por tanto, la incertidumbre indicada en el certificado de
calibración constituye una información de partida, pero no debe confundirse
automáticamente con la incertidumbre total del proceso de medición.
Factores que influyen en la incertidumbre durante el uso del equipo
Para conocer la incertidumbre de una medición es necesario identificar las fuentes que pueden influir en el resultado y evaluar su importancia. No todos los factores tienen el mismo peso: su influencia depende del instrumento, de la magnitud medida y de las condiciones de aplicación.
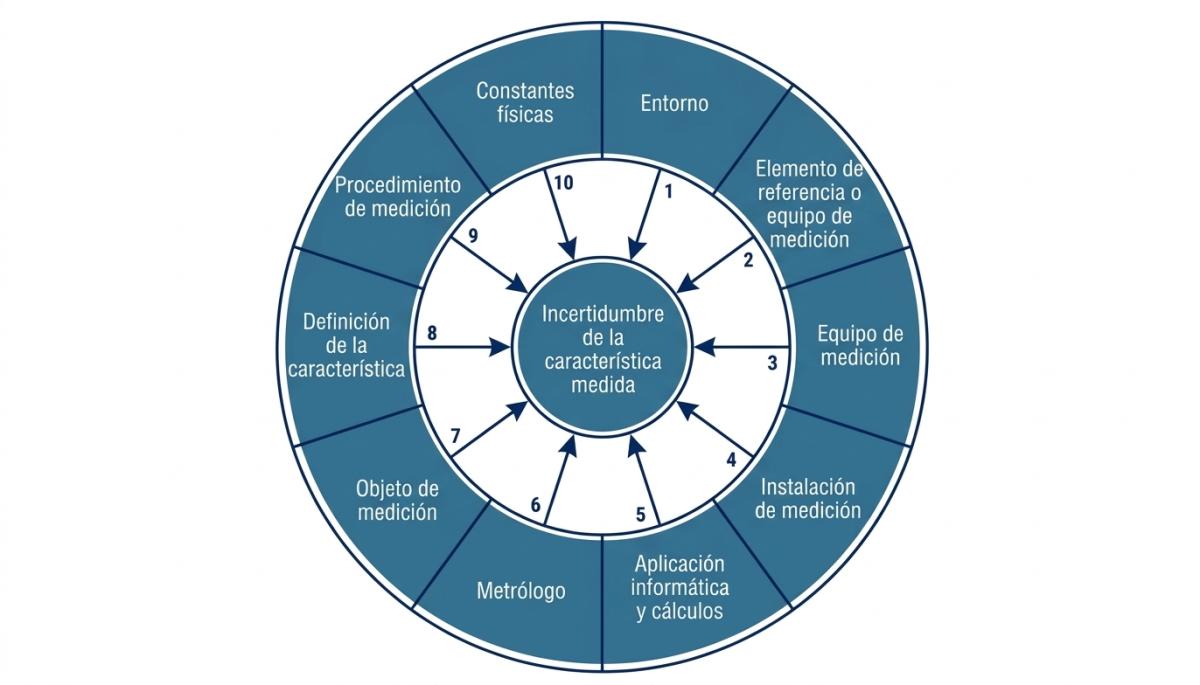
Condiciones ambientales
La temperatura, la humedad y las variaciones ambientales
pueden afectar tanto al instrumento como al objeto medido. En mediciones
dimensionales, por ejemplo, las diferencias de temperatura entre la pieza, el
instrumento y el entorno pueden provocar cambios dimensionales que alteren el
resultado.
Si un micrómetro se calibra en unas condiciones ambientales
controladas, pero se utiliza en una zona de producción con fluctuaciones
térmicas importantes, el comportamiento observado durante la calibración no
describe por sí solo todas las fuentes de incertidumbre presentes en el uso
real.
Resolución y comportamiento del instrumento
La resolución determina el menor incremento que puede
mostrar o distinguir un instrumento, pero no debe confundirse con su exactitud
ni con su incertidumbre total.
También es necesario considerar su repetibilidad,
estabilidad, deriva, histéresis o posibles errores sistemáticos. Estos factores
pueden adquirir especial importancia cuando se trabaja con tolerancias
estrechas o cuando se necesita detectar pequeñas variaciones en el proceso.
Método de medición y operario
El resultado también puede depender de cómo se realiza la
medición. La fuerza aplicada, la posición del instrumento, la alineación, el
número de lecturas o la preparación de la superficie pueden introducir
variabilidad.
Por ejemplo, dos operarios que utilizan el mismo instrumento
para medir una pieza pueden obtener resultados diferentes si no siguen el mismo
método o si aplican fuerzas distintas. La formación, la definición del
procedimiento y la estandarización de las operaciones ayudan a reducir estas
diferencias.
Características de la pieza o del objeto medido
No siempre es el instrumento el principal responsable de la
variabilidad. La geometría, la rugosidad, la deformabilidad, la estabilidad o
la homogeneidad del objeto pueden condicionar el resultado.
En una pieza industrial, medir en puntos diferentes,
utilizar referencias distintas o no definir correctamente la zona de contacto
puede generar diferencias que deben considerarse al evaluar la incertidumbre
del proceso.
Manipulación, instalación y mantenimiento
Los golpes, el desgaste, la contaminación, una instalación
incorrecta o unas condiciones de almacenamiento inadecuadas pueden modificar el
comportamiento del equipo.
La calibración permite evaluar su comportamiento en el
momento y bajo las condiciones en las que se realiza, pero no garantiza que el
instrumento mantenga las mismas prestaciones durante todo el periodo de
utilización. Por eso, es importante establecer controles que permitan detectar
cambios relevantes entre calibraciones.
Cómo evaluar la incertidumbre real de una medición
Para evaluar la incertidumbre asociada al uso de un equipo,
la organización debe analizar el proceso completo de medición, no únicamente el
instrumento de forma aislada.
El primer paso consiste en definir qué se mide, con qué
finalidad y bajo qué condiciones. No es lo mismo realizar una comprobación
orientativa que aceptar o rechazar una pieza en función de una tolerancia
exigente. La necesidad de exactitud y las consecuencias de una decisión
incorrecta condicionan el nivel de análisis requerido.
A continuación, es necesario identificar las fuentes de
incertidumbre relevantes. El certificado de calibración aporta información
sobre una parte de ellas, pero debe complementarse, cuando corresponda, con
datos de repetibilidad, estudios del método, características del equipo y
condiciones ambientales.
Una vez identificadas, las contribuciones deben
cuantificarse mediante datos experimentales, especificaciones justificadas u
otras fuentes técnicamente adecuadas. Cuando sea posible, se expresan como
incertidumbres típicas y se combinan teniendo en cuenta sus relaciones y
posibles correlaciones, siguiendo los principios de la Guía para la Expresión de la Incertidumbre de Medida (GUM).
El resultado es una estimación de la incertidumbre asociada al proceso de medición definido. Su alcance y
validez dependerán de las fuentes consideradas, de la calidad de los datos
disponibles y de las hipótesis utilizadas.
Por último, hay que valorar si esa incertidumbre resulta
compatible con los requisitos del proceso. No basta con calcular un valor: es
necesario determinar si permite tomar decisiones fiables sobre la conformidad
del producto, el control de un proceso o el cumplimiento de una especificación.
Ejemplo práctico: un micrómetro calibrado que se utiliza en producción
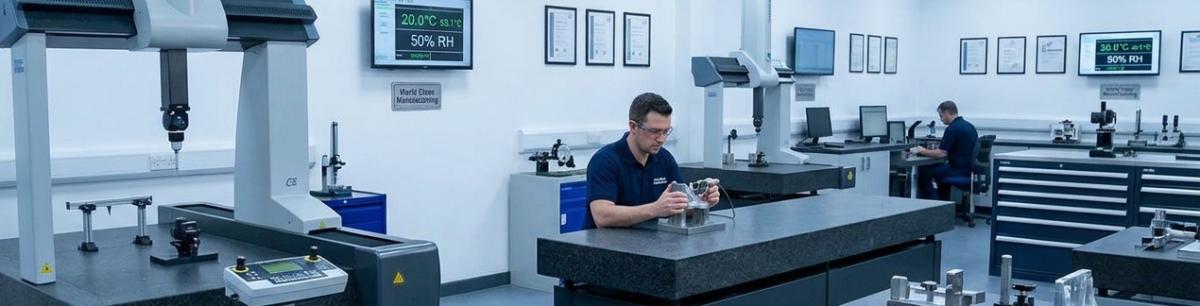
Imaginemos una empresa que utiliza un micrómetro para
verificar el diámetro de componentes mecanizados. El instrumento dispone de un
certificado de calibración vigente y sus resultados son satisfactorios.
A primera vista, podría parecer que todas las mediciones
realizadas con él son suficientemente fiables. Sin embargo, durante la
producción se detectan diferencias entre las mediciones de distintos operarios
y entre los resultados obtenidos en diferentes turnos.
Al analizar el proceso, la empresa identifica varios
factores: variaciones de temperatura, diferencias en la fuerza aplicada,
colocación irregular de la pieza y falta de uniformidad en el procedimiento de
medición.
El certificado de calibración sigue siendo válido como
fuente de información metrológica, pero no explica por sí solo todas las
diferencias observadas.
La empresa decide entonces estandarizar el método, formar a
los operarios, controlar las condiciones ambientales cuando son relevantes y
realizar un estudio de repetibilidad y reproducibilidad del sistema de medición
cuando resulta adecuado para la aplicación.
Con estas acciones puede comprender mejor qué parte de la
variabilidad procede del instrumento y cuál está relacionada con el proceso de
medición. Además, puede evaluar si la incertidumbre resultante es
suficientemente pequeña respecto a las tolerancias que debe verificar.
Este ejemplo pone de manifiesto una idea esencial: disponer
de un equipo calibrado es necesario, pero garantizar la fiabilidad de las
mediciones exige controlar también cómo, dónde y para qué se utiliza.
Relación entre la incertidumbre de uso, la calibración y la gestión metrológica
La evaluación de la incertidumbre no debería ser una
actividad aislada. Forma parte de una gestión metrológica eficaz, en la que la
calibración, el mantenimiento, los procedimientos de medida y el seguimiento
del comportamiento de los instrumentos se complementan.
En este contexto, conviene revisar periódicamente si los
equipos son adecuados para las aplicaciones a las que están destinados. Un
instrumento puede encontrarse dentro de los criterios establecidos tras su
calibración y, aun así, no ofrecer la capacidad de medición necesaria para una
determinada tolerancia o condición de trabajo.
También es importante definir criterios de aceptación que
tengan en cuenta la incertidumbre cuando sea pertinente. En las decisiones de
conformidad, la regla de decisión utilizada debe estar definida y ser adecuada
al riesgo de aceptar productos no conformes o rechazar productos conformes.
Asimismo, los estudios del sistema de medición, como los análisis MSA empleados
en automoción, ayudan a evaluar aspectos como la repetibilidad y la
reproducibilidad. Estos estudios complementan la información de calibración,
aunque no sustituyen por sí solos una evaluación completa de la incertidumbre
cuando esta sea necesaria.
Una gestión metrológica sólida permite relacionar la
capacidad real del sistema de medición con los requisitos del proceso, evitando
confiar únicamente en la vigencia de los certificados.
Buenas prácticas para reducir la incertidumbre durante el uso
Reducir la incertidumbre no significa necesariamente
adquirir instrumentos de mayor precisión. En muchos casos, las mejoras más
efectivas se encuentran en la forma de organizar y ejecutar las mediciones.
Es recomendable definir procedimientos claros, formar a los
usuarios, controlar las condiciones ambientales relevantes y mantener los
instrumentos en condiciones adecuadas. También conviene analizar los resultados
históricos, investigar las diferencias entre operarios y comprobar que la
resolución y las prestaciones del equipo son apropiadas para la tolerancia que
se pretende verificar.
Cuando la criticidad de la medición lo justifique, pueden
realizarse estudios específicos del proceso, comparar resultados con métodos de
referencia o establecer controles intermedios que permitan detectar posibles
cambios en el comportamiento del instrumento.
La frecuencia de calibración debe gestionarse en función del
riesgo, el uso, la estabilidad observada, los requisitos aplicables y los
resultados históricos, de acuerdo con los criterios definidos por la
organización. Una calibración más frecuente no corrige por sí sola los errores
derivados de un método inadecuado o de unas condiciones de uso deficientes.
El objetivo es conseguir que el sistema de medición sea
adecuado para su propósito y que las decisiones tomadas a partir de sus
resultados estén respaldadas por información metrológica suficiente.
Conclusión: medir bien exige algo más que calibrar
La calibración es una herramienta fundamental para
garantizar la trazabilidad metrológica y conocer el comportamiento de los
instrumentos. Sin embargo, la incertidumbre asociada a una medición depende
también de las condiciones en las que se realiza y de las características del
proceso utilizado.
Por eso, las empresas deben adoptar una visión global de la
medición, identificando las fuentes de incertidumbre relevantes y comprobando
que el sistema empleado es adecuado para los requisitos de calidad y
producción.
En definitiva, no basta con saber que un equipo está
calibrado: hay que conocer si permite medir con la fiabilidad necesaria en las
condiciones reales de uso.
En Técnicas de Control Metrológico ayudamos a los profesionales a profundizar en los
conceptos y herramientas necesarios para mejorar sus procesos de medición,
reforzar la gestión metrológica y tomar decisiones de calidad basadas en
resultados fiables, además, ofrecemos Asesoría en Cálculo de Incertidumbre tanto a Laboratorios como a Industrias de
cualquier sector.